

 English
 Español
 عربى
 Deutsch
 русский

La fabrication de robinets à tournant sphérique est une chaîne d'étapes contrôlées
Une vanne qui fuit après six mois de service est rarement une panne accidentelle. Le plus souvent, la cause peut être attribuée à un vide interne, à une boule décentrée ou à une couche de placage trop fine. La fabrication de robinets à tournant sphérique n’est pas une opération unique. Il s'agit d'une séquence de décisions concernant les matériaux, le formage, l'usinage, l'assemblage et les tests qui déterminent si la vanne durera des années ou si elle deviendra un problème de maintenance.
Comprendre cette séquence aide les acheteurs à poser de meilleures questions. Où se forme le corps ? Quelle est la finition de la surface du ballon ? Chaque valve est-elle testée sous pression, ou seulement un échantillon ? Ces questions sont importantes, que vous achetiez pour un projet de plomberie résidentiel, un réseau commercial d'approvisionnement en eau ou un contrat de maintenance industrielle. C'est une des raisons pour lesquelles les robinets à tournant sphérique en laiton sont un élément essentiel des systèmes de tuyauterie modernes : le processus est mature, mais seul un contrôle strict à chaque étape produit une qualité constante.
Former le corps : forgeage ou moulage
La plupart des corps de robinets à tournant sphérique en laiton de petite et moyenne taille commencent par une tige ou une billette en laiton coupée. L'ébauche est chauffée et forgée ou, pour des géométries plus complexes, coulée. Le forgeage comprime la structure des grains du matériau, ce qui donne un corps plus dense avec moins de vides internes et une meilleure intégrité sous pression. Le moulage est plus adapté aux grands corps à brides et aux formes à faible volume qui seraient inutiles à forger. Cependant, les pièces moulées nécessitent une inspection minutieuse de la porosité, car les vides cachés peuvent provoquer des fuites sous pression.
Usinage et production de billes
Après le formage, le corps passe en usinage CNC. Les filetages, les connexions d'extrémité, les trous de tige et les poches de siège sont découpés selon des tolérances souvent mesurées en centièmes de millimètre. Le ballon lui-même est produit séparément. Une bonne bille est sphérique avec une tolérance de rondeur serrée, et sa finition de surface affecte directement le couple de fonctionnement et l'étanchéité. Même une petite égratignure sur la boule peut créer un chemin de fuite qui n'apparaîtra qu'après l'installation.
Assemblage, placage et scellement
L'assemblage rassemble le corps, la bille, les sièges, la tige, les joints et la poignée. Dans de nombreuses usines, l’assemblage est suivi d’un nickelage. La couche de placage améliore la résistance à la corrosion et donne à la vanne un aspect stable. La qualité du placage dépend fortement du prétraitement : si la surface n'est pas propre et correctement activée, le nickel se décollera ou se boursouflera plus tard en service.
Tests de pression : la porte finale
La valeur d’une affirmation d’un fabricant dépend de sa routine de tests. La plupart des fabricants réputés testent chaque vanne plutôt qu’un échantillon aléatoire. La pratique courante suit un test de coque à 1,5 fois la pression nominale pour vérifier l'intégrité du corps, et un test de siège à 1,1 fois la pression nominale pour vérifier les fuites au niveau de la fermeture. La vanne est mise sous pression avec de l'air ou de l'eau, maintenue pendant une durée spécifiée et vérifiée pour déceler toute fuite visible ou toute baisse de pression. Les vannes défaillantes sont rejetées ou retravaillées avant expédition.
Choisir le bon matériau pour le devoir
La sélection des matériaux est la première décision qui détermine les coûts de fabrication et les performances sur le terrain. Dans la production de robinets à tournant sphérique, les trois familles de matériaux les plus courantes sont le laiton, le bronze et l'acier inoxydable. Chacun a un comportement différent lors du forgeage ou du moulage, une vitesse d'usinage, une réponse de placage et une résistance à la corrosion à long terme.
Laiton dans le service d’eau standard
Le laiton est le matériau par défaut pour de nombreux robinets à tournant sphérique résidentiels et commerciaux. Il s'usine bien, coûte moins cher que le bronze ou l'acier inoxydable et fonctionne de manière fiable dans les circuits d'eau potable, de chauffage et d'air comprimé. Lorsque la corrosion de surface constitue un problème, le placage au nickel ajoute une couche protectrice dense. Un exemple pratique est un robinet à tournant sphérique à passage intégral en laiton nickelé , qui combine l'économie d'usinage du laiton avec une meilleure durabilité de surface. Pour un examen plus approfondi des performances de surface, vous pouvez également lire pourquoi les robinets à tournant sphérique à passage intégral en laiton nickelé résistent dans le temps .
 Vente en gros de robinets à tournant sphérique à port complet en laiton nickelé GH-1003 Fournisseurs, Usine - Ninghai Gaohua Metalwork Products Co., Ltd est un fournisseur et une usine de robinets à tournant sphérique à port complet en laiton nickelé GH-1003 en gros en Chine, A n... Voir le produit →
Le bronze dans les environnements corrosifs
Le bronze, un alliage cuivre-étain, offre une plus grande résistance à l’eau salée et à l’eau saumâtre que le laiton ordinaire. Les robinets à tournant sphérique en bronze sont souvent spécifiés pour les environnements marins, les bâtiments côtiers et certains fluides industriels. Le compromis est un coût de matériau plus élevé et un comportement d'usinage différent. Un fabricant a besoin d'une expérience spécifique en matière d'outillage pour produire des filetages et des surfaces d'étanchéité homogènes en bronze sans usure excessive des outils.
Acier inoxydable pour pressions plus élevées et fluides agressifs
Les robinets à tournant sphérique en acier inoxydable offrent une résistance mécanique plus élevée, une plage de température plus large et une meilleure résistance chimique que le laiton ou le bronze. Ils sont plus lourds, plus difficiles à usiner et nettement plus chers. Dans le secteur manufacturier, l'acier inoxydable exige des vitesses de coupe plus lentes, des outils plus rigides et une manipulation soigneuse pour éviter la contamination de la surface. C'est généralement le bon choix pour les travaux où le laiton et le bronze échoueraient rapidement.
Défauts de fabrication et contrôles qui les préviennent
Les dossiers d’approvisionnement et les retours sur le terrain ont tendance à montrer encore et encore les mêmes défauts. Savoir comment ces problèmes commencent dans l’usine permet d’évaluer plus facilement un fournisseur et de repérer les risques avant de passer une commande importante.
| Défaut | Cause fondamentale | Contrôle des processus |
|---|---|---|
| Fuite par vanne fermée | Surface de balle rugueuse ou siège endommagé | Mesurer la rondeur de la bille et la compression du siège lors de l'assemblage ; tester chaque valve |
| Le corps pleure ou craque | Porosité due au moulage ou à un mauvais forgeage | Utilisez des ébauches forgées lorsque cela est possible ; effectuer des tests d'obus sur chaque unité |
| Poignée difficile à tourner | Désalignement de la boule de tige ou accumulation de placage | Contrôler la concentricité ; vérifier le couple de fonctionnement après le montage |
| Pelage du placage | Surface contaminée avant le placage | Nettoyer et activer la surface avant le bain de nickel |
| Fuite de fil | Profondeur ou pas de filetage incorrect | Inspecter les filetages avec des jauges étalonnées |
Ce tableau n'est pas seulement utile aux ingénieurs. Les acheteurs peuvent l'utiliser lors d'un audit d'usine pour demander où a lieu chaque contrôle, qui enregistre le résultat et si les enregistrements sont disponibles pour un lot de production spécifique.
Que rechercher chez un fabricant de robinets à tournant sphérique
Trouver un fabricant de robinets à tournant sphérique compétent consiste moins à consulter des brochures sur papier glacé qu'à vérifier le contrôle de la chaîne de production. Une usine qui gère davantage d’étapes en interne est généralement mieux placée pour maintenir une qualité constante et réagir rapidement en cas de problème.
Intégration verticale et tests internes
Demandez si l'usine découpe ses propres ébauches, effectue son propre usinage, effectue son propre placage et possède son équipement d'essai de pression. Si les étapes clés sont externalisées, la traçabilité devient plus difficile. Pour les conceptions plus grandes et plus lourdes, la même logique s’applique. Un robinet à bille à bride en laiton avec poignée manuelle nécessite des faces de bride précises, un matériau de corps propre et un usinage soigné de l'alésage, qui dépendent tous du contrôle du processus en interne. Les tests en interne raccourcissent également la boucle lorsque des enregistrements de lots doivent être extraits pour une demande client.
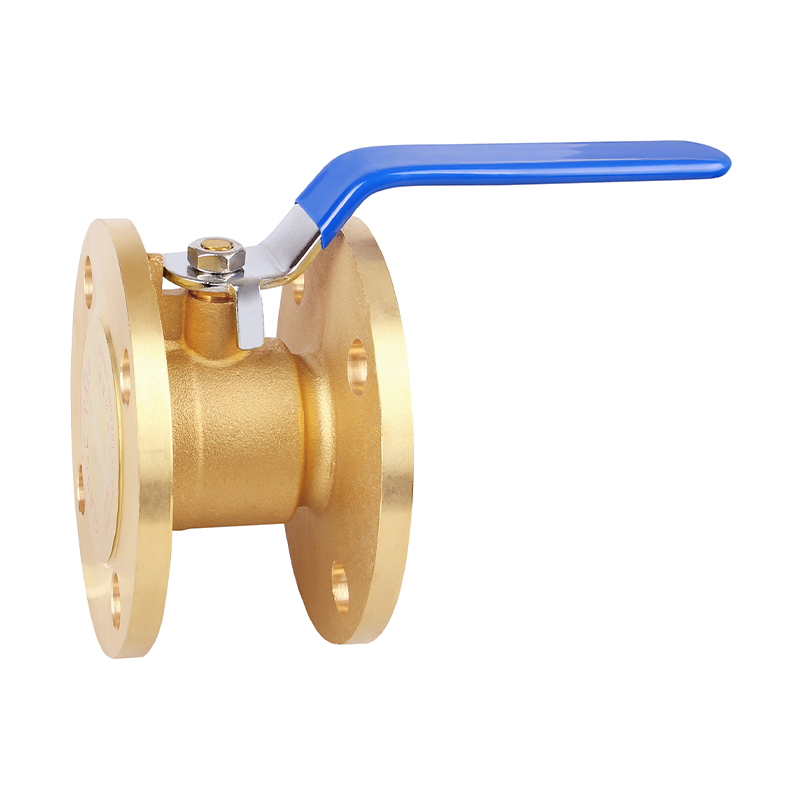 Vente en gros de poignée manuelle de robinet à bille à bride en laiton GH-1034 Fournisseurs, Usine - N Ninghai Gaohua Metalwork Products Co., Ltd est un fournisseur et une usine de poignée manuelle de robinet à tournant sphérique à bride en laiton GH-1034 en gros en Chine, en laiton... Voir le produit →
Gamme de produits et options de connexion
Les robinets à tournant sphérique ne constituent pas un seul type de produit. Ils diffèrent par la connexion d'extrémité : filetage femelle, filetage mâle, sueur, ajustement par pression, PEX, compression et bride. Ils diffèrent également par l’alésage, le type de poignée, le placage et la fonction de verrouillage. Un fournisseur proposant une large gamme vous aide à normaliser vos achats et à éviter des spécifications incompatibles. Si le devoir nécessite un alésage plus grand avec une meilleure marge de corrosion, un robinet à tournant sphérique à passage intégral en bronze est une option pratique. Si vous avez besoin d’un robinet d’arrêt pour l’installation d’un compteur d’eau, il convient de discuter des modèles verrouillables ou inviolables.
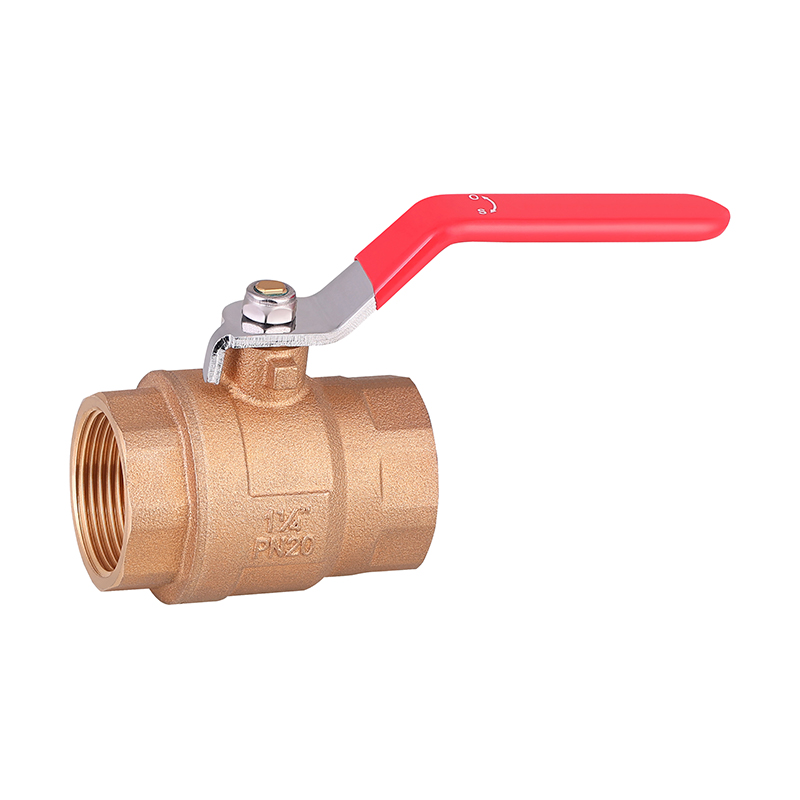 Robinet à tournant sphérique à port complet en bronze GH-1035 en gros Fournisseurs, Usine - Ninghai Gaohu Ninghai Gaohua Metalwork Products Co., Ltd est un fournisseur et une usine de robinets à tournant sphérique à port complet en bronze GH-1035 en gros en Chine, le p... Voir le produit →
Documentation et communication
Un bon fabricant vous donne les spécifications des matériaux, les pressions nominales et les détails du traitement de surface avant la commande, et pas juste après. L'ingénieur commercial doit être capable d'expliquer la différence entre un port complet et un port réduit, de décrire la plage d'épaisseur de placage et d'indiquer la méthode de test utilisée pour chaque lot. Si un fournisseur ne peut pas répondre clairement à ces questions, considérez cela comme un signe d’avertissement.
Une liste de contrôle pratique pour les fournisseurs
- Confirmez que l'usine effectue le formage, l'usinage, le placage, l'assemblage et les tests en interne.
- Demandez la pression d'essai de la coque, la pression d'essai du siège et le temps de maintien utilisés pour chaque lot.
- Vérifiez si la gamme de produits couvre les types de connexions et les tailles d'alésage dont vous avez besoin.
- Demandez la documentation sur les matériaux et le traitement de surface avant l’approbation de l’échantillon.
- Commencez par une petite commande pilote et vérifiez la qualité entrante avant de passer à l’échelle supérieure.
L’essentiel pour les acheteurs
La fabrication de robinets à tournant sphérique récompense l'attention portée à la méthode. Les meilleurs fournisseurs sont transparents sur les matériaux, le formage, l’usinage, le placage et les tests. Ils vous permettent de voir le processus, de répondre aux questions techniques et de prouver la qualité avec les données de production. Lorsque vous évaluez un fabricant, recherchez la même précision dans sa documentation que celle que vous attendez dans le produit. Le processus de fabrication est peut-être familier, mais la différence entre une vanne fiable et un problème récurrent se trouve presque toujours dans les détails.


