

 English
 Español
 عربى
 Deutsch
 русский

Un responsable des achats envoie une photo d'un robinet à tournant sphérique en laiton d'un demi-pouce en service depuis onze mois sur un collecteur de compteur. La poignée tourne toujours, mais il y a un anneau de croûte vert-blanc autour de la tige et une traînée humide qui coule le long du mur derrière elle. La question qui s’ensuit est presque toujours la même : s’agissait-il d’une mauvaise vanne, ou simplement de la mauvaise vanne pour le travail à accomplir ? Neuf fois sur dix, c'est le deuxième.
Voici d'abord la conclusion, car elle permet de gagner du temps : un robinet à tournant sphérique en laiton tombe en panne prématurément pour l'une des quatre raisons suivantes : l'alliage se dézincifie dans l'eau agressive, les sièges ont été spécifiés pour une température incorrecte, la forme du filetage ne correspond pas au raccord correspondant, ou l'unité n'a jamais subi de véritable test de pression avant d'être mise en boîte. Tout le reste, de la couleur du manche à l’épaisseur du placage, est secondaire. Le reste de ce guide explique comment chacun de ces quatre chemins de défaillance est créé, comment rédiger une spécification qui les clôture et ce qu'il faut vérifier dans l'atelier d'un fournisseur avant l'envoi d'un bon de commande.
Le verdict rapide : six éléments qui déterminent si un robinet à tournant sphérique en laiton dure
Si vous n’avez le temps de verrouiller que six éléments dans une spécification, verrouillez-les. Ils représentent presque toutes les différences significatives entre une vanne qui fonctionne quinze ans et une autre qui pleure pendant la première saison de chauffage.
- L'alliage, pas le mot "laiton". Deux vannes peuvent toutes deux être qualifiées de laiton et se comportent complètement différemment dans une eau contenant 150 mg/L de chlorure. Demandez la désignation et le rapport de composition chimique.
- Port plein ou port réduit. Une vanne à port réduit dans une conduite dimensionnée pour le débit vous coûtera une perte de charge à chaque heure de fonctionnement, pas seulement à la mise en service.
- Matériau du siège et du joint torique. Le corps en laiton limite rarement la température nominale. Les sièges en PTFE et les joints de tige en élastomère le font.
- Conception de la tige et de l'emballage. Une tige anti-explosion avec deux joints toriques et un épaulement correctement soutenu fait la différence entre un goutte-à-goutte et une inondation à 10 bars.
- Forme de fil de discussion. Les normes ISO 228 parallèles, ISO 7 coniques et NPT ne sont pas interchangeables, et une paire non adaptée maintiendra la pression suffisamment longtemps pour réussir un test sur site, puis fuir en service.
- Le régime des tests. Un test en coque à 1,5 fois la pression nominale, maintenu suffisamment longtemps pour être significatif, sur chaque unité ou sur un échantillon documenté, est ce qui sépare l'assemblage de la fabrication.
En pratique, lorsque deux cotations de même taille nominale diffèrent de 20 à 30 pour cent, l'écart est presque toujours dû à l'un de ces six points plutôt qu'au fret ou à la marge. Il convient de le rappeler lorsqu’un acheteur est tenté de considérer le nombre le plus bas comme référence.
À l’intérieur d’une vanne quart de tour : ce que fait réellement chaque pièce
Un robinet à tournant sphérique en laiton est un assemblage d'une simplicité trompeuse, et la compréhension des quatre surfaces de travail rend les conversations sur les spécifications beaucoup plus courtes.
Le corps et l'alésage
Le corps supporte la pression et maintient les deux anneaux de siège alignés avec la balle. Un corps forgé est plus dense et plus uniforme qu'un corps moulé, ce qui est important pour des tailles plus petites et des pressions plus élevées ; les corps moulés restent courants dans des tailles plus grandes et des valeurs nominales inférieures. L'alésage à travers le corps détermine la classe du port et l'épaisseur de la paroi autour détermine le comportement de la vanne sous la charge de flexion du tuyau connecté.
Le bal et les sièges
La boule est normalement en laiton chromé, parfois en acier inoxydable. Ce sont les sièges – généralement en PTFE ou en PTFE modifié – qui assurent l'étanchéité, pressés contre la bille par la pression de la ligne et par l'élasticité du matériau du siège. C'est pourquoi un robinet à bille ferme mieux dans un sens que dans l'autre, et pourquoi une bille rayée fuit, quelle que soit la force avec laquelle la poignée est tournée.
La tige et l'emballage
La tige transfère le couple de la poignée à la bille et constitue le chemin de fuite le plus courant sur une vanne à faible coût. Recherchez un épaulement ou un collier qui empêche la tige d'être éjectée si l'écrou de retenue est retiré sous pression, et deux joints toriques au lieu d'un. Les tiges à joint torique unique sont la raison pour laquelle tant de vannes en laiton développent cette croûte verte après un an dans une salle d'usine humide.
La poignée et la butée
La poignée à levier, papillon ou clé est un multiplicateur de couple et un indicateur visuel. Une butée à 90 degrés coulée ou usinée dans le corps est plus fiable qu'une butée qui dépend d'une poignée pressée, car une poignée qui glisse permet à un opérateur de forcer la balle au-delà de son siège et de la marquer.
Une nouvelle vanne d'un demi-pouce en bonne santé doit effectuer son quart de tour avec une résistance légère et uniforme, bien inférieure à cinq newtons-mètres à basse pression. Si un échantillon est prélevé à deux mains, le jeu d'usinage ou la compression du siège est incorrect et cette vanne sera rigide pendant toute sa durée de vie.
Choix du matériau du corps : Laiton, Laiton DZR, Bronze ou Nickelé
La dézincification est le mode de défaillance qui surprend les acheteurs qui précisent « laiton » et s'arrêtent là. Dans une eau douce ou légèrement agressive, le zinc contenu dans un laiton conventionnel peut s'échapper de l'alliage, laissant derrière lui une éponge de cuivre poreuse. La valve ne s’ouvre pas de façon spectaculaire ; il développe un lent suintement à travers le mur et éventuellement un trou d'épingle. Elle est assistée par la température, par les chlorures et dépend du temps, c'est pourquoi la même vanne fonctionne parfaitement dans un bâtiment et tombe en panne dans la ville suivante.
La réponse pratique consiste à faire correspondre l’alliage au rapport sur l’eau. Là où le chlorure est élevé, l’eau est douce et la conduite est chaude, une qualité résistante à la dézincification est la décision la moins chère sur un horizon de dix ans, même si elle coûte plus cher par unité au comptoir.
| Matériel | Désignation typique | Où ça correspond | Que vérifier |
|---|---|---|---|
| Laiton standard | Laiton forgé type CW617N | Eau potable générale, chauffage, CVC, boucles fermées propres | Teneur en plomb si la conduite est destinée à l'eau potable ; rapport de composition par manche |
| Laiton résistant à la dézincification | Modèle DZR/CW602N | Eau douce ou agressive, forte teneur en chlorure, conduites domestiques chaudes | Teneur en inhibiteur, résultat du test de dézincification, marquage sur le corps |
| Bronze | Bronze à canon ou bronze à l'étain plombé | Grands formats, eau de mer, vapeur, service à température plus élevée | Solidité de coulée, pas de porosité visible au niveau de la bride ou des pieds de filetage |
| Laiton nickelé | Substrat en laiton et nickel électrolytique | Installations architecturales exposées, locaux techniques humides, canalisations visibles | Épaisseur du revêtement généralement de 3 à 8 micromètres ; adhérence et résultat au brouillard salin |
Deux détails comptent au-delà de l’alliage lui-même. Premièrement, le placage n’est décoratif que s’il est suffisamment épais pour recouvrir les flancs du fil ainsi que le corps ; un mince placage au niveau de la crête du filetage s'use lors de l'installation et crée un petit couple galvanique qui se corrode en premier. Deuxièmement, le bronze n'est pas une amélioration magique quelle que soit la taille : au-dessus d'environ deux pouces, il rapporte son coût, mais pour une vanne d'isolement d'un pouce dans un circuit propre, le poids supplémentaire n'achète que très peu.
La fiche technique : ce qu'il faut corriger avant de demander un devis
La plupart des litiges entre acheteurs et usines de vannes proviennent d’un cahier des charges qui laisse place à l’interprétation. La taille nominale et le « laiton » ne constituent pas une spécification ; c'est un point de départ. La liste ci-dessous est le minimum qui doit figurer sur un bon de commande, car chaque ligne change soit le prix, soit l'outillage, soit les critères d'acceptation.
| Paramètre | Options communes | Pourquoi c'est important |
|---|---|---|
| Taille nominale | 1/4 pouce à 4 pouces, DN8 à DN100 | Les tailles supérieures à 2 pouces se déplacent généralement vers des modèles en bronze ou à brides pour plus de solidité. |
| Mettre fin à la connexion | Femelle x femelle, mâle x femelle, presse, PEX, compression, sueur, bride | Détermine l'outillage, la main d'œuvre d'installation et le chemin de fuite au niveau du joint |
| Norme de filetage | ISO 228 parallèle, ISO 7 conique, NPT | Une paire incompatible n'engage que quelques fils et peut échouer à un test de pression plus tard. |
| Pression nominale | Classes PN16, PN25 ou 600 WOG | Doit dépasser la pression de surpression maximale, pas seulement la pression statique de la conduite. |
| Plage de température | Environ -20 à 120 degrés Celsius, en fonction du siège | Le polymère du siège fixe la limite ; le laiton lui-même tolère beaucoup plus |
| Type de port | Port complet ou port réduit (standard) | L'orifice réduit réduit l'alésage d'environ un tiers et ajoute une perte de pression permanente |
| Poignée et verrouillage | Levier, papillon, clé, serrure magnétique, levier de verrouillage en aluminium | Augmente le coût, la résistance aux manipulations et la possibilité d'isoler une colonne montante sans outil |
| Finition superficielle | Laiton naturel ou nickelé | Ajoute une étape de processus et une tolérance d'épaisseur de placage à inspecter |
| Tests | Test de coque et de siège à 100 %, ou échantillonnage NQA documenté | Définit les preuves que vous pouvez demander en cas de réclamation |
| Marquage et emballage | Taille, note, marque, lot sur le corps ; marques de la boîte intérieure et du carton | Sans marquage de lot, une défaillance sur le terrain ne peut pas être attribuée à un lot de production |
Il vaut également la peine d'écrire des tolérances plutôt que de simples valeurs : tolérance du diamètre d'alésage, plage d'épaisseur de placage, couple d'ouverture maximal et niveau de qualité d'acceptation pour les défauts visuels. Une vanne dont les dimensions sont correctes mais dont le filetage comporte deux tours incomplets fuira toujours, et une clause de tolérance vous permet de la rejeter sans négociation.
Types de connexion et où chacun appartient
Le modèle fileté femelle-femelle reste la norme par défaut dans les travaux domestiques et commerciaux légers, simplement parce qu'il ne nécessite aucun outillage spécial et peut être remplacé par deux clés. Les versions mâle-femelle résolvent le problème de la connexion à un port femelle sans raccord supplémentaire, et les modèles de pivot ou d'union permettent de retirer une vanne sans couper le tuyau - utile sur les assemblages de compteurs où la vanne est l'élément d'usure.
Les modèles à pression et à emboîtement ont pris une part importante du marché des nouvelles constructions car ils éliminent le risque d'incendie lié à la soudure et la variable de compétence du ruban et du couple. Il ne s'agit cependant pas d'un échange direct : le corps de la vanne doit être retenu pendant le pressage, et le joint torique d'une extrémité pressée est un deuxième système d'étanchéité qui a ses propres limites de température et chimiques. Les extrémités à compression conviennent aux travaux de petit calibre pour lesquels un léger ajustement futur est attendu, et les extrémités à souder restent l'option fiable la moins chère sur le cuivre, à condition que l'installateur garde la chaleur loin des sièges.
Une gamme de vannes à bille fonctionnelles de ce type s'étend généralement d'une vanne d'isolement filetée de base aux versions à passage intégral, mini, angulaire, forgée, à bride, à presse, PEX, à compression et à filtre combiné - dans ce catalogue, les modèles se situent entre GH1001 et GH1035. Les acheteurs comparant une gamme inconnue peuvent parcourir les gamme de robinets à tournant sphérique en laiton et bronze pour voir jusqu'où les variantes s'étendent avant de décider quelles sont celles dont elles ont réellement besoin en stock.
 Robinet à bille fileté femelle-femelle à port complet en laiton La ligne de base femelle-femelle filetée à port complet pour l'isolation de la distribution, avec corps en laiton et tige anti-éruption ; vérifiez ce modèle lors de la spécification de la variante standard. Voir le produit →
Le modèle femelle-femelle fileté à port complet est la référence judicieuse pour la plupart des travaux de distribution, car il isole sans ajouter de restriction mesurable et il peut être remplacé par n'importe quel installateur de maintenance. Une fois cette base de référence fixée, les variantes restantes sont choisies par méthode d'installation plutôt que par performances.
Taille du port, débit et chute de pression
La classe de port est la ligne la plus souvent ignorée dans une spécification, et son coût apparaît sur la courbe de la pompe plutôt que sur la facture. Une vanne à orifice réduit cède environ 30 à 40 % de la surface nominale de l'alésage au niveau de la bille, et comme la perte de pression augmente avec le carré de la vitesse d'écoulement, cette restriction s'aggrave rapidement dans un système comportant plusieurs vannes en série.
La règle empirique à retenir : port plein pour tout ce qui transporte le flux principal, port réduit pour le devoir d'isolation sur les dérivations où la vanne est soit complètement ouverte, soit complètement fermée et la conduite est généreusement dimensionnée. Sur une colonne montante de chauffage avec quatre vannes en série, le passage de l'orifice réduit à l'orifice plein peut récupérer une fraction significative de la hauteur sans toucher à la taille du tuyau.
Une mise en garde qui revient à plusieurs reprises sur le site : un robinet à tournant sphérique est un dispositif d'isolement, pas un dispositif d'équilibrage. Laisser une moitié ouverte pour réguler le débit place le bord du siège directement dans le flux d'écoulement à grande vitesse, et les dommages résultant de l'érosion et de la cavitation détruiront le joint bien avant que la vanne n'atteigne ses cycles nominaux. Si un contrôle de flux est nécessaire, il s'agit d'un produit distinct et la spécification doit le préciser.
Variantes verrouillables, à verrouillage magnétique et inviolables
Là où une vanne contrôle l’accès à l’eau plutôt que simplement le débit, la poignée devient un élément de sécurité. Les leviers à clé et cadenassables empêchent le fonctionnement accidentel d'une vanne d'isolement de colonne montante pendant la maintenance. Les versions à serrure magnétique vont plus loin : la poignée tourne librement à moins qu'une clé magnétique correspondante ne soit appliquée, il n'y a donc pas de serrure exposée à couper ou à faire levier.
Ces modèles sont largement utilisés sur les entrées de compteurs d'eau, où l'objectif est d'empêcher toute reconnexion ou contournement non autorisé. La conséquence technique est que le mécanisme de verrouillage se situe entre l'opérateur et la tige, de sorte que le chemin de couple comporte davantage de pièces susceptibles de s'user. Demandez le résultat du test de cycle sur le mécanisme de verrouillage lui-même, pas seulement sur la vanne, et confirmez que la clé est fournie une par vanne ou une par lot : une politique de clé incompatible crée un problème de maintenance pour l'ensemble du bâtiment.
 Robinet à tournant sphérique verrouillable magnétique en laiton pour compteurs d'eau Une vanne verrouillable à passage intégral en laiton forgé actionnée par une clé magnétique exclusive, destinée à dissuader l'utilisation et le contournement non autorisés des compteurs d'eau. Voir le produit →
Pour les applications de compteurs, une vanne femelle-femelle à verrouillage magnétique constitue généralement le bon premier choix, car elle supprime l'anse du cadenas qui, autrement, rouille, s'accroche et disparaît. Les vannes de verrouillage à angle remplissent le même objectif lorsque le tuyau tourne immédiatement à la sortie du compteur.
Sièges, joints et limites de température
Les sièges en PTFE sont presque universels dans les robinets à tournant sphérique en laiton car ils sont chimiquement inertes, ont un faible coefficient de frottement et assurent une étanchéité à faible couple. Leur faiblesse est la déformation sous une charge soutenue à des températures plus élevées, où le siège subit une déformation rémanente en compression et la vanne cesse de se fermer hermétiquement en position fermée même si elle tourne toujours librement.
Le choix de l'élastomère suit la même logique. L'EPDM supporte bien le service de l'eau chaude et de la vapeur et résiste au vieillissement, mais il gonfle au contact de nombreuses huiles et solvants. Le NBR est le meilleur choix pour les conduites de carburant et d’huile, mais son plafond de température est plus bas. Aucun des deux ne survit à des concentrations élevées de chlore dans l’eau de piscine sans une qualité spécifique.
La conséquence pratique : la température nominale indiquée sur une fiche technique reflète généralement la combinaison siège et joint, et non le laiton. Un fournisseur qui propose une plage de température unique pour chaque variante d’une plage vous indique avec quel soin les données ont été préparées. Demandez quel matériau de siège est installé dans le modèle exact que vous achetez et réduisez la pression de service à mesure que la température augmente plutôt que de traiter les valeurs de pression et de température comme indépendantes.
De la tige en laiton au test de pression : lecture de l'itinéraire de production d'un fournisseur
La séquence de production vous en dit plus sur la cohérence que n’importe quelle brochure. Cela commence généralement par couper la tige en laiton pour obtenir le poids de la billette, puis forger ou couler le corps, usiner l'alésage et les filetages, éventuellement le placage, puis assembler la bille, les sièges, la tige et la poignée, tester et enfin emballer.
Chaque étape a une conséquence qualité. Le forgeage produit une structure de grain plus dense que le moulage et est préféré pour les petites tailles où les sections de paroi sont minces. L'usinage de précision contrôle à la fois la forme du filetage et l'interférence bille-siège - la différence entre une vanne qui se ferme à faible couple et une vanne qui nécessite une clé sur la poignée. Le placage ajoute une résistance à la corrosion mais introduit un problème de répartition de l'épaisseur au niveau des pieds de filetage. L'assemblage détermine si le siège est assis d'équerre. Et les tests de pression sont la seule étape qui vérifie simultanément l’ensemble de la chaîne.
C’est dans la pratique des tests que les acheteurs devraient insister le plus. Un test de coque significatif est effectué au-dessus de la pression de service nominale - généralement environ une fois et demie - et maintenu suffisamment longtemps pour qu'une fuite lente devienne visible, le test de siège étant effectué séparément dans les deux sens. Une usine capable d’afficher des enregistrements de tests par lots, avec le temps de conservation et le taux de rejet, fait quelque chose de structurellement différent d’une usine qui teste une poignée d’échantillons pour une photographie. Il en va de même pour les équipements : une installation exploitant plus de 120 ensembles de machines de production et d’essais a la capacité de tester plutôt que de procéder à des contrôles ponctuels. Les acheteurs qui souhaitent une présentation plus approfondie des approches alternatives peuvent lire cette explication de fabrication de robinets à tournant sphérique, sélection des matériaux et des fournisseurs .
L'emballage appartient également à cette section, non pas parce qu'il affecte les performances, mais parce qu'il affecte les taux de réclamation. Les vannes expédiées en vrac dans un carton arrivent avec des filetages endommagés et des billes rayées, et une bille rayée devient une fuite en service. L’ensachage individuel avec bouchons filetés n’est pas un luxe pour les expéditions à l’exportation.
Modes de défaillance que vous pouvez concevoir avant l'installation
Les retours sur le terrain se regroupent autour d’un petit nombre de causes, et la plupart d’entre elles sont prévisibles au stade de la spécification.
- Dézincification. Couvert ci-dessus, et le plus cher à découvrir tardivement car il ressemble à un défaut de fabrication plutôt qu'à une inadéquation des matériaux.
- Fil fissuré suite à un serrage excessif. Des fils coniques découpés dans un corps en laiton l'agrandissent ; deux tours supplémentaires sur une clé peuvent provoquer une fissure capillaire qui n'apparaît que sous pression.
- Notation des débris. Un éclat ou un morceau de calamine coincé entre la bille et le siège raye le chrome et crée un chemin de fuite permanent. Sur toute ligne neuve ou réparée en amont, un filtre protège l'ensemble de la vanne aval.
- Fuites de tige. Il s'agit généralement d'un joint torique usé ou d'une tige qui a été chargée latéralement par un tuyau qui ne s'aligne pas.
- Corrosion galvanique. Le laiton connecté directement à l'acier inoxydable ou galvanisé dans un environnement humide se corrodera au niveau du joint à moins qu'un disjoncteur diélectrique ne soit utilisé.
- Coups de bélier et dégâts dus au gel. Un robinet à tournant sphérique fermé rapidement contre une colonne d'eau en mouvement produit un pic de pression bien supérieur à la valeur statique ; la scission qui en résulte est souvent imputée au casting.
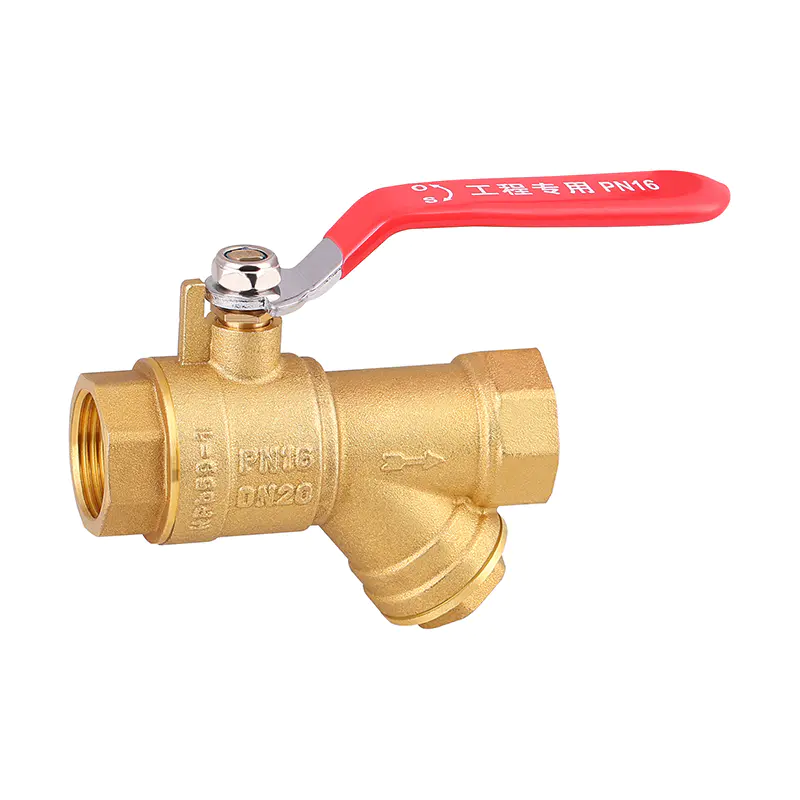 Robinet à tournant sphérique de filtre de type Y en laiton Combine une isolation à bille en laiton à port complet avec un filtre de type Y intégré pour éliminer les débris et protéger l'équipement en aval sur les lignes sales ou nouvellement mises en service. Voir le produit →
Sur les conduites sales ou nouvellement mises en service, un filtre combiné et une vanne d'isolement éliminent simultanément le problème des débris et un joint fileté. C'est pourquoi ce modèle est courant sur les ensembles de compteurs et du côté entrée des unités terminales.
Détails d'installation qui protègent la vanne
Plusieurs défaillances attribuées aux vannes sont en réalité des défaillances d’installation et méritent d’être mentionnées dans la déclaration de méthode.
- N'utilisez jamais le corps de la vanne comme levier pour aligner le tuyau. Le laiton est résistant à la compression et faible à la flexion, et un corps déformé ne scellera pas.
- Appliquez du produit d'étanchéité uniquement sur le filetage mâle, en laissant les deux premiers filetages propres, et utilisez le ruban adhésif avec parcimonie : les fragments qui pénètrent dans l'alésage sont la cause la plus fréquente d'une bille rayée sur une nouvelle installation.
- Serrez sur les méplats hexagonaux fournis à l'extrémité de la valve, et non sur le corps ou la poignée.
- Soutenez le tuyau à une courte distance de chaque côté de la vanne afin que le corps ne supporte pas le poids du parcours.
- Éloignez la chaleur de soudure de la zone du siège ou démontez la vanne avant de braser à proximité.
- Laissez la vanne en position ouverte pendant le test de pression de la conduite afin que les débris passent à travers plutôt que de se tasser contre le siège fermé.
- Assurez-vous qu'une vanne de verrouillage ou une vanne magnétique reste accessible ; une valve inviolable derrière un panneau scellé est un problème de maintenance futur.
- Actionner la vanne d'un quart de tour complet lors de la mise en service et à chaque visite d'entretien, afin de découvrir une vanne rigide avant qu'elle ne soit nécessaire.
Qu'est-ce qui détermine le prix à la même taille nominale
Les acheteurs sont souvent surpris que le prix de deux vannes d'un demi-pouce puisse différer d'un tiers. L’explication est généralement arithmétique plutôt que marginale.
Le poids en laiton est l'entrée la plus importante, et une vanne à passage intégral contient sensiblement plus de métal qu'une vanne à passage réduit de même taille. Le choix de l'alliage ajoute une prime à la résistance à la dézincification. Le temps d'usinage par unité diminue avec un meilleur outillage mais augmente avec des tolérances d'alésage et de filetage plus serrées. Le nickelage ajoute une étape de processus avec ses propres consommables, traitement des déchets et coûts d'inspection. Les tests ajoutent du travail proportionnellement à la quantité du lot testée et à la durée de chaque test. Les mécanismes de verrouillage ajoutent des composants et du temps d'assemblage. Enfin, les spécifications de l'emballage, la quantité commandée et le nombre de variantes sur une seule commande font tous varier le prix unitaire, parfois plus que la conception de la vanne elle-même.
Le point pratique à retenir est de comparer les devis sur une fiche technique à l’identique plutôt que sur le dessin. Une vanne moins chère est souvent une vanne à passage réduit en alliage plus léger avec test d'échantillon - ce qui peut être parfaitement adéquat pour une boucle de chauffage fermée et totalement faux pour une colonne montante d'eau potable.
Vérifications d'approvisionnement avant l'envoi du bon de commande
Ce sont des points qui méritent d'être confirmés par écrit auprès de tout fabricant, qu'il s'agisse d'une commande d'un carton d'essai ou d'un conteneur.
- Confirmez la désignation de l'alliage et demandez le rapport de composition pour la chaleur utilisée sur votre commande.
- Confirmez si la pression nominale indiquée fait référence à l'essai en coque ou à la pression de service, et à quel multiple l'essai en coque est exécuté.
- Demandez le format d'enregistrement des tests et le plan d'échantillonnage, et confirmez si chaque unité est testée dans les deux sens.
- Demandez la plage d'épaisseur du placage et la durée du brouillard salin utilisée pour l'acceptation, si le placage est spécifié.
- Vérifiez la norme de filetage sur le dessin, notamment si les extrémités sont parallèles ou coniques, et demandez une vérification du calibre sur un échantillon.
- Demandez quels matériaux de siège et de joint torique sont adaptés au numéro de modèle exact et demandez le tableau de déclassement de température et de pression.
- Demandez des échantillons à un lot de production plutôt qu'à un lot pilote et faites-les fonctionner à la main avant d'en ouvrir un pour inspecter l'alésage et le contact du siège.
- Confirmez le marquage du corps (taille, classification, lot) car la traçabilité est ce qui permet de résoudre une réclamation au titre de la garantie.
- Confirmer l'emballage : ensachage individuel, protection des fils, marques de carton et configuration des palettes pour le port de destination.
- Confirmez par écrit les bases commerciales : ruptures de quantité commandées, propriété de l'outillage si une poignée ou un marquage personnalisé est requis et la documentation fournie avec chaque expédition.
Aucune de ces questions n’est inhabituelle, et une usine qui y répond rapidement et de manière cohérente est généralement la même usine qui contrôle son processus. L’hésitation sur la question du test de pression, en particulier, est instructive.
Revenons à cette vanne d'écoulement sur le collecteur du compteur : l'explication probable est une combinaison d'un alliage de laiton standard dans une eau légèrement agressive et d'une seule tige de joint torique qui laissait passer un film d'humidité depuis la mise en service. Aucun des deux problèmes n'est visible sur une fiche technique qui indique uniquement "robinet à bille en laiton, demi-pouce, filetage femelle".
Les spécifications sont bon marché ; le remplacement ne l’est pas. Corrigez l'alliage, la classe d'orifice, les matériaux du siège et du joint, la norme de filetage et le régime de test sur le bon de commande, et la plupart des pannes évoquées ici cessent tout simplement de se produire. Tout le reste — la couleur de la poignée, l'éclat du placage, le design du carton — peut être décidé ultérieurement, dans l'ordre qui convient au projet.


